Un entrepôt peut expédier davantage sans agrandir ses surfaces ni recruter immédiatement. Un exemple d’optimisation de la préparation de commandes le montre bien : lorsque les informations de stock sont fiables, que les parcours sont organisés et que chaque opérateur travaille avec les bonnes consignes, les minutes perdues à chercher, contrôler ou corriger disparaissent progressivement. Le gain ne vient pas d’une seule action, mais d’un flux mieux piloté de la commande à l’expédition.
Pour un responsable logistique, l’enjeu dépasse la vitesse de picking. Il s’agit de tenir les délais annoncés, de limiter les ruptures, de réduire les litiges et de donner aux équipes une méthode de travail claire. Voici un cas concret, applicable à de nombreux entrepôts reliés à un ERP.
Exemple d’optimisation de préparation de commandes
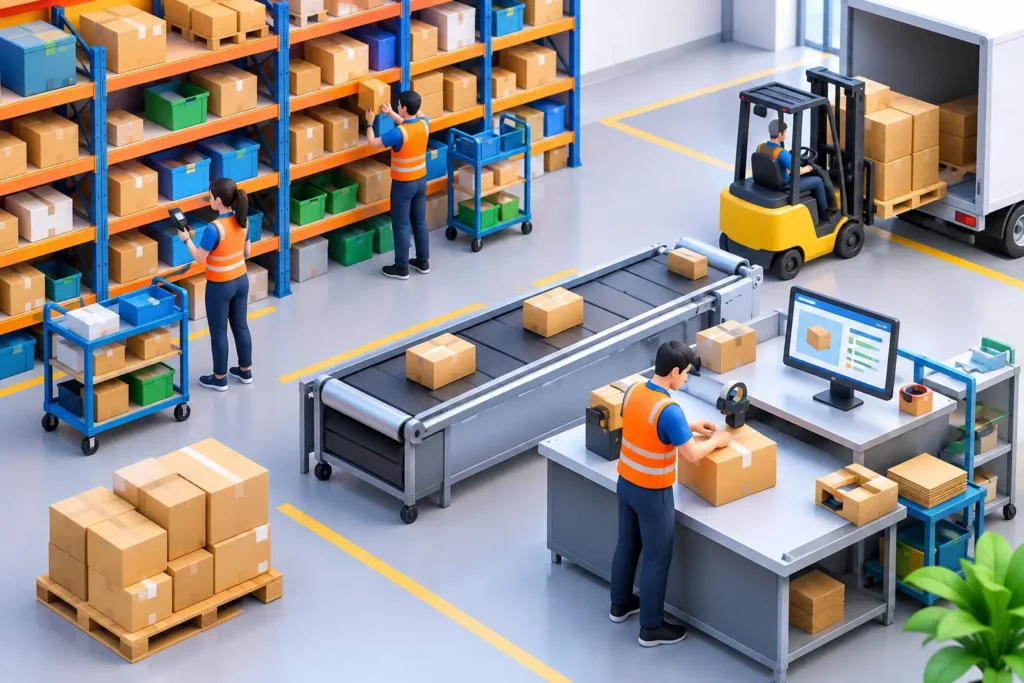
Imaginons un distributeur B2B de pièces techniques. Son entrepôt traite 450 lignes de commande par jour, avec une activité concentrée entre 9 h et 16 h. Les commandes sont saisies dans l’ERP, puis imprimées sous forme de bons papier. Les préparateurs parcourent les allées avec une liste, prélèvent les articles et les déposent en zone d’emballage.
Sur le papier, le processus fonctionne. Dans les faits, plusieurs difficultés ralentissent l’exploitation : les emplacements ne sont pas toujours à jour, certains préparateurs refont un trajet pour une ligne oubliée, les quantités sont contrôlées tardivement et les commandes urgentes se mélangent au flux standard. Le taux d’erreur reste faible en apparence, mais chaque anomalie génère un avoir, un nouvel envoi ou une mobilisation du service client.
L’objectif fixé est simple : absorber 20 % de lignes supplémentaires à effectif constant, tout en réduisant les erreurs de préparation. L’entreprise ne cherche pas à changer son ERP. Elle souhaite mieux exécuter les opérations dans l’entrepôt, avec une visibilité fiable sur les mouvements de stock.
Le point de départ : mesurer les pertes invisibles
Avant de paramétrer de nouvelles règles, l’équipe observe les flux pendant une semaine. Elle mesure le nombre de lignes préparées par heure, les kilomètres parcourus, les commandes mises en attente et les corrections réalisées en emballage. Cette étape est essentielle : une moyenne globale peut masquer de fortes différences selon les familles de produits, les créneaux horaires ou l’expérience des opérateurs.
Le diagnostic révèle que les préparateurs passent beaucoup de temps à se déplacer. Les articles à forte rotation sont répartis dans plusieurs zones, car le rangement historique n’a jamais été révisé. Les commandes sont lancées dans l’ordre de leur réception, sans tenir compte de leur horaire de départ transporteur ni de leur proximité géographique dans l’entrepôt.
Autre constat : le stock théorique de l’ERP n’est pas toujours aligné avec le stock réellement disponible. Un écart détecté au moment du picking bloque la commande et oblige à rechercher une solution dans l’urgence. Optimiser les parcours sans fiabiliser les données de stock reviendrait donc à accélérer un processus instable.
Les leviers appliqués dans l’entrepôt
Le premier levier consiste à connecter le WMS à l’ERP pour recevoir les commandes, les priorités et les données articles sans ressaisie. Chaque mouvement réalisé dans l’entrepôt – réception, rangement, prélèvement, inventaire ou expédition – met à jour le stock dans le système. Les équipes disposent ainsi d’une même information, au lieu de gérer des listes parallèles ou des corrections manuelles.
Le deuxième levier est le zonage. Les références sont classées selon leur rotation, leur volume et leurs contraintes de prélèvement. Les produits les plus demandés sont rapprochés de la zone de consolidation. Les articles volumineux suivent un circuit adapté, afin d’éviter qu’un préparateur chargé d’un colis encombrant bloque le flux des petites pièces. Cette réorganisation demande parfois un effort initial de déplacement, mais elle produit rapidement des effets sur les distances parcourues.
Le troisième levier concerne le mode de préparation. Dans notre exemple, les petites commandes mono-ligne sont orientées vers un circuit rapide. Les commandes multi-lignes sont regroupées par zone et préparées en batch, c’est-à-dire par vagues de prélèvement. Un même parcours permet alors de collecter les articles destinés à plusieurs commandes, qui seront ensuite triées et consolidées. Ce choix n’est pas systématiquement pertinent : pour des commandes très hétérogènes ou des volumes faibles, une préparation unitaire peut rester plus simple et plus efficace.
Enfin, les préparateurs utilisent des terminaux mobiles. Le WMS leur indique l’emplacement, l’article, la quantité et la séquence de prélèvement. Le scan code-barres valide chaque action. En cas d’écart, l’opérateur ne passe pas à l’étape suivante sans signaler l’anomalie. Le contrôle est déplacé au plus près de l’action, là où il coûte le moins cher à corriger.
Une priorité calculée, pas décidée au dernier moment
La gestion des urgences est souvent le point faible d’une organisation de picking. Lorsqu’un commercial appelle pour accélérer une commande, l’équipe terrain interrompt son travail, cherche le dossier et modifie son circuit. Répétée plusieurs fois par jour, cette pratique désorganise l’ensemble de l’activité.
Dans ce cas, les priorités sont intégrées dans les règles de lancement. Le WMS prend en compte l’heure limite du transporteur, le niveau de service client, le type de commande et la disponibilité réelle des articles. Une commande urgente est visible immédiatement, sans dépendre d’un appel ou d’un message informel. Le responsable d’exploitation conserve toutefois la possibilité d’intervenir lorsqu’une situation exceptionnelle le justifie.
Des résultats qui se vérifient sur le terrain
Après plusieurs semaines, le distributeur constate une baisse des déplacements inutiles et une meilleure répartition de la charge entre les préparateurs. Le nombre de lignes traitées par heure augmente, notamment sur les créneaux de forte activité. Les erreurs de quantité et de référence diminuent grâce au scan, tandis que les écarts de stock sont identifiés dès leur apparition.
Le résultat le plus utile n’est pas seulement un pourcentage de productivité. C’est la capacité à expliquer ce qui se passe dans l’entrepôt. Le responsable peut suivre les commandes en attente, les zones saturées, les préparations proches de leur heure limite et les anomalies à traiter. Il ne pilote plus à partir d’un constat de fin de journée, mais à partir d’indicateurs opérationnels en temps réel.
Il faut néanmoins rester prudent dans l’interprétation des résultats. Un gain mesuré dans un entrepôt de pièces légères ne se transpose pas automatiquement à une activité de palettes, de produits réglementés ou de préparation e-commerce à l’unité. Le bon paramétrage dépend des contraintes physiques, du nombre de références, de la saisonnalité et de la promesse client.
Comment reproduire cette optimisation sans perturber l’activité
Le déploiement doit commencer par un périmètre maîtrisé : une zone, une famille de produits ou un flux d’expédition. Cette approche permet de valider les règles de rangement, les scénarios de prélèvement et l’échange de données avec l’ERP avant une généralisation. Elle facilite également l’appropriation par les équipes, qui peuvent remonter les difficultés rencontrées sur les terminaux ou dans les circuits physiques.
La qualité des données articles mérite une attention particulière. Un emplacement erroné, une unité logistique mal définie ou une dimension colis inexacte peuvent dégrader l’efficacité du meilleur outil. Les responsables logistiques et les équipes IT doivent donc travailler ensemble sur les référentiels, les interfaces et les règles de gestion. L’intégration ne doit pas créer un système isolé : elle doit fluidifier les échanges entre l’ERP, le WMS et les transporteurs.
La formation est tout aussi concrète. Les opérateurs ont besoin de comprendre les gestes attendus, mais aussi la raison des contrôles. Un scan n’est pas une contrainte administrative supplémentaire : c’est un moyen de sécuriser la commande avant qu’elle ne quitte l’entrepôt. Lorsque les équipes voient diminuer les recherches, les reprises et les litiges, l’adoption progresse plus vite.
GestMaker accompagne cette logique en connectant les flux ERP, les opérations mobiles et les expéditions dans un même pilotage. L’objectif n’est pas de plaquer un processus standard sur chaque entrepôt, mais de configurer des règles qui correspondent aux contraintes réelles de l’exploitation.
L’optimisation durable commence rarement par une transformation spectaculaire. Elle prend forme lorsque chaque commande suit un chemin lisible, que chaque mouvement met à jour le bon stock et que les équipes peuvent agir avant qu’un simple écart ne devienne un retard client.
Et dans votre entrepôt ?
Partons de votre ERP, de vos équipes et de vos flux. Alternetis audite l’existant, définit la solution puis accompagne l’installation et la formation.
Découvrir les intégrations WMS ERP ↗